
Снятие полезных параметров со старой резинометаллической детали без маркировки
Опубликовано: 19.10.2026
Выход из строя узла подвески или виброизолятора часто происходит в самый неудобный момент. Ситуация усугубляется, когда разрушенная резинометаллическая деталь не имеет ни каталожного номера, ни логотипа производителя, ни даже базовой клеймо-маркировки. Обычный сценарий — попытка подобрать замену «по картинке» или на глаз, которая приводит к быстрому разрушению нового элемента. Единственный надежный путь — снять фактические параметры с остатков старой детали, понимая физические ограничения и специфику работы резинометаллического узла.
Измерения старого образца следует сопровождать описанием условий работы: перечень таких данных раскрыт в руководстве по подготовке информации для изготовления амортизатора.
Риски подбора по визуальному сходству
Резинометаллические изделия (сайлентблоки, подушки, втулки) работают в условиях сложного напряженного состояния. Два визуально одинаковых элемента могут кардинально различаться по жесткости и диапазону рабочих деформаций. Установка детали с неподходящей характеристикой приводит к двум сценариям:
- Излишняя жесткость — вибрации передаются на раму или кузов, ускоряя усталость металла и ухудшая условия работы сопряженных узлов.
- Недостаточная жесткость — резина подвергается гипердеформации, происходит потеря устойчивости, элемент вырывает из посадочного места при отрыве металлической обоймы.
Игнорирование точных параметров — это гарантия повторного ремонта с потерей времени и риском более серьезных поломок.
Восстановление геометрических параметров
Даже разрушенная деталь сохраняет следы исходной геометрии на металлических частях. Резина может быть порвана, но наружная и внутренняя металлические втулки обычно остаются целыми. Процесс измерения требует очистки детали от грязи и отслоившейся резины.
Металлические обоймы
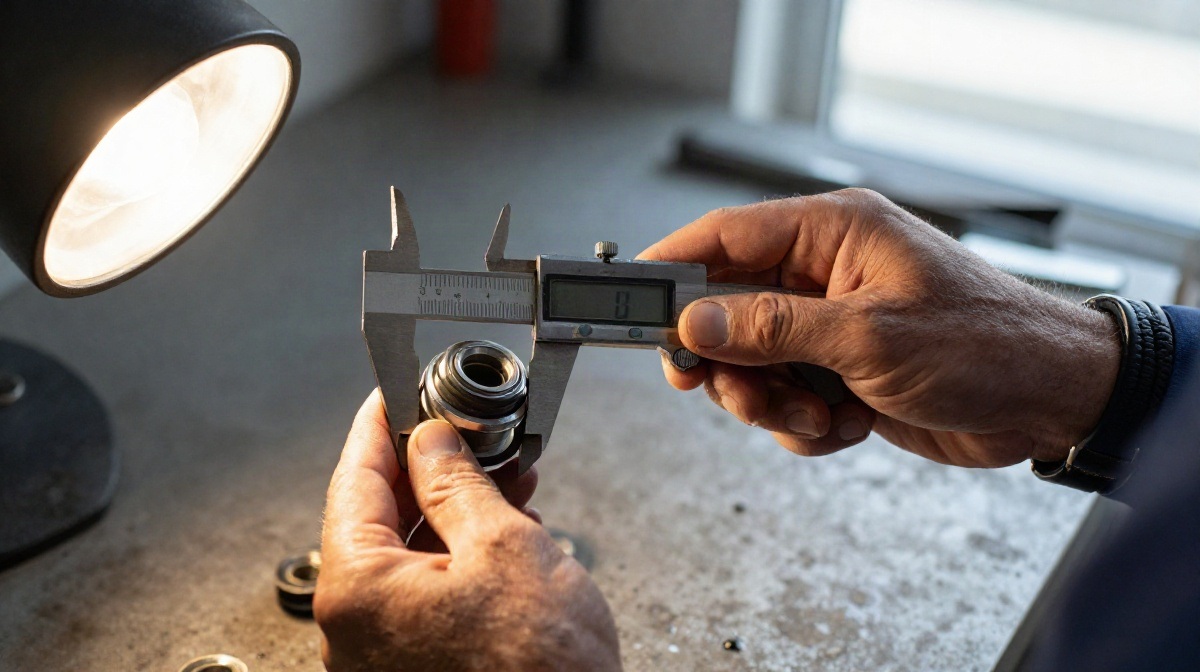
Внутренний диаметр наружной обоймы и наружный диаметр внутренней обоймы — базовые размеры. Они определяют натяг в посадочном месте рычага и на пальце/оси. Для замеров используется штангенциркуль с точностью не ниже 0,05 мм. Замеры делаются в двух-трех сечениях по длине и в двух перпендикулярных плоскостях, чтобы исключить влияние овализации от усталостных деформаций металла. За истинный размер принимается среднее арифметическое.
Резиновый массив
Если резина сохранилась хотя бы фрагментарно, определить ее первоначальную длину и профиль можно по следам на металле. На втулках часто остаются четкие границы формованной резины — формовочный облой (выпрессовка). Если резина вырвана полностью, исходная толщина стенки вычисляется арифметически: разница между внутренним радиусом наружной обоймы и наружным радиусом внутренней обоймы. Этот метод дает точный результат для цилиндрических втулок, но требует поправки на конусность у деталей с фасками для облегчения монтажа.
Копирование текущей формы изношенной резины — грубая ошибка. Под нагрузкой резина необратимо деформируется (ползучесть), меняет профиль за счет усталости. Измерять нужно расчетным путем по металлическим границам, а не линейкой по остаткам рассыпавшегося массива.
Оценка твердости и упругих свойств
Твердость резины по Шору (шкала А) — ключевой параметр, определяющий жесткость узла. В бытовых условиях твердомеры Шора встречаются редко, но существуют косвенные методы оценки.
Сравнительный метод деформации
Если есть доступ к заведомо известной детали (например, стандартная втулка автомобильного рычага), можно сравнить их сопротивление сжатию. Деталь зажимается в тиски, и к ней прикладывается усилие через безмен или груз. Сравнивая величину деформации эталонной и неизвестной детали под одинаковой нагрузкой, можно сделать вывод о модуле упругости. Метод дает погрешность до 10-15%, но этого достаточно для отсева откровенно мягких или жестких вариантов.
Тактильный и визуальный контроль
Резина твердостью 50-60 Shore A продавливается ногтем большого пальца с заметным усилием, оставляя след, который быстро исчезает. Материал твердостью 70-80 Shore A почти не поддается нажатию ногтем. Важно оценивать именно сохранившиеся, не подвергшиеся озонному растрескиванию участки: старая, задубевшая поверхность может казаться твердой независимо от реальных свойств массива.
Анализ характера разрушения как индикатор качества
Вид разрушения детали говорит о том, какие именно свойства были критичны, и позволяет понять ограничения для замены.
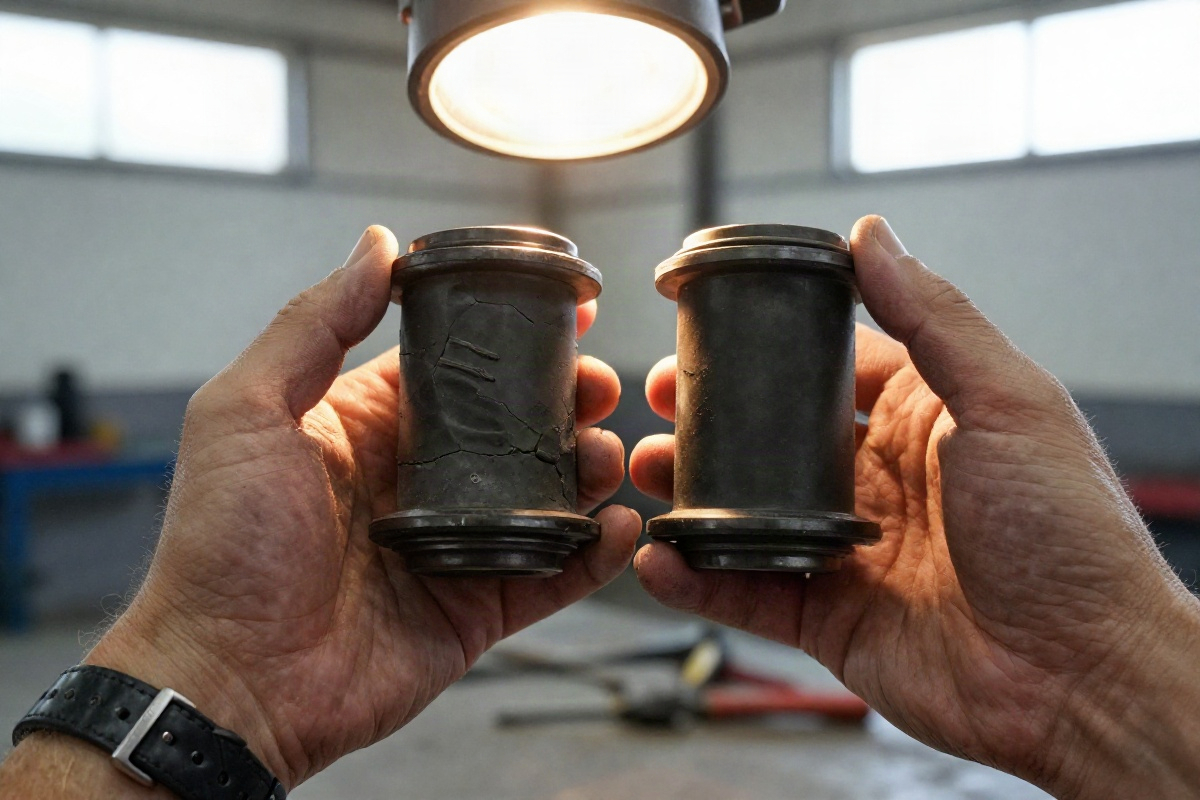
- Отрыв резины от металла (адгезионное разрушение). Резина остается целой, но отслаивается от обоймы. Это указывает на некачественную подготовку металла перед вулканизацией или нарушение режима прессования. Для замены нужно искать деталь с надежным бондингом (например, с шлицевкой или резьбой на внутренней поверхности обоймы).
- Разрыв тела резины (когезионное разрушение). Резина рвется внутри массива, оставаясь приклеенной к металлу. Причина — превышение допустимых сдвиговых деформаций или усталость материала от циклических нагрузок. Замена должна иметь аналогичный или чуть больший объем резины, а также такую же твердость. Ставить жестче — значит перекладывать нагрузку на соседние узлы.
- Аксиальное выдавливание. Деталь вырывает из посадочного места вместе с наружной обоймой. Проблема не в самой детали, а в недостаточном натяге в рычаге или чрезмерных ударных нагрузках. Копирование параметров старой втулки не решит проблему; требуется корректировка наружного диаметра обоймы в большую сторону для обеспечения плотной посадки.
Ограничения метода обратного инжиниринга
Снятие размеров со старой детали имеет фундаментальные пределы применимости. Существуют параметры, которые невозможно измерить штангенциркулем или оценить на глаз.
Состав резиновой смеси
Два куска резины одинаковой твердости и геометрии могут отличаться по составу. Натуральный каучук (NR) обладает отличной эластичностью и усталостной выносливостью, но боится масел и озона. Бутадиен-нитрильный каучук (NBR) маслостоек, но имеет высокую остаточную деформацию и хуже работает на кручение. Этилпропиленовый каучук (EPDM) устойчив к перегревам и атмосферным воздействиям, но не переносит минеральных масел. Визуально отличить NBR от NR на изношенной детали невозможно. При подборе замены приходится опираться на логику: если деталь стоит в масляном картере, нужен NBR; если на открытом рычаге подвески — NR или EPDM.
Преднатяг и конструктивные зазоры
Многие сайлентблоки работают с начальным преднатягом. Резина при запрессовке обжимается и находится в напряженном состоянии даже без внешней нагрузки. Это повышает жесткость узла и исключает микросмещения, разрушающие резину трением. Измеренная свободная деталь не дает информации о том, какой преднатяг был заложен конструктором. Если посадочное место в рычаге раздолбано, деталь будет работать без обжатия, что приможет приводить к быстрому износу от фреттинга.
Демпфирующая способность (гистерезис)
Способность резины поглощать энергию вибрации и переводить ее в тепло зависит от наполнителей (сажи, кремнезема) и типа вулканизации. Высокогистерезисная резина гасит вибрации, но нагревается. Низкогистерезисная — живет дольше, но резонирует на определенных частотах. Этот параметр можно определить только в лаборатории на реометре.
Чек-лист параметров для подбора аналога
Для формирования запроса на подбор или изготовления аналога необходимо свести данные в таблицу. Наличие четкой спецификации минимизирует вероятность ошибки.
| Параметр | Способ определения | Критичность погрешности |
|---|---|---|
| Внутренний диаметр обоймы | Штангенциркуль (2-3 сечения) | Высокая (определяет натяг на оси) |
| Наружный диаметр обоймы | Штангенциркуль (2-3 сечения) | Высокая (определяет натяг в рычаге) |
| Длина рабочей части | Линейка по границам формовочного облоя | Средняя (влияет на объемный модуль) |
| Твердость по Шору А | Твердомер / сравнительное нагружение | Средняя (влияет на жесткость) |
| Тип профиля резины | Визуально (цилиндр, конус, шестиугольник) | Низкая (при сохранении объема) |
| Условия работы (масло, нагрев) | Логический анализ зоны установки | Высокая (определяет тип каучука) |
Уместность копирования против необходимости перерасчета
Слепое копирование параметров изношенной детали оправдано только в одном случае: если деталь отработала положенный ресурс и разрушилась по естественным причинам усталости. Узел не подвергался модернизации, условия эксплуатации не менялись.
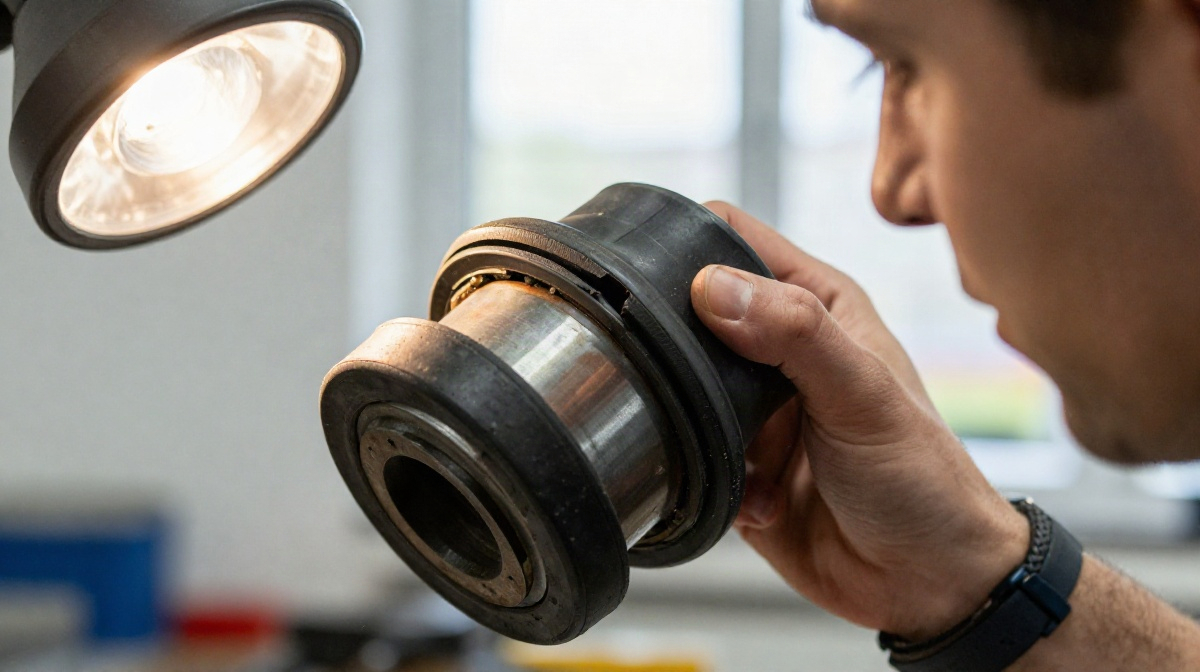
Во всех остальных случаях копирование недопустимо. Если деталь разрушилась аномально быстро (когезионный разрыв), штатные параметры не соответствуют реальным нагрузкам. Возможные причины: изменение геометрии подвески (лифт, занижение), установка более тяжелого оборудования на раму, агрессивная среда (разлив масла). В такой ситуации снятые размеры служат лишь отправной точкой. Требуется расчетная корректировка: увеличение сечения резины, переход на более прочный тип каучука или изменение конструкции узла с разделением нагрузок.
Грамотный подход к изношенной резинометаллической детали без маркировки требует инженерного мышления. Механические замеры дают лишь базовую геометрию, а подлинная ценность аналога зависит от правильной интерпретации следов износа, понимания химических ограничений и готовности вносить конструктивные правки там, где штатное решение очевидно не справлялось.